钣金加工:从激光下料到焊接、喷粉的一体化支架
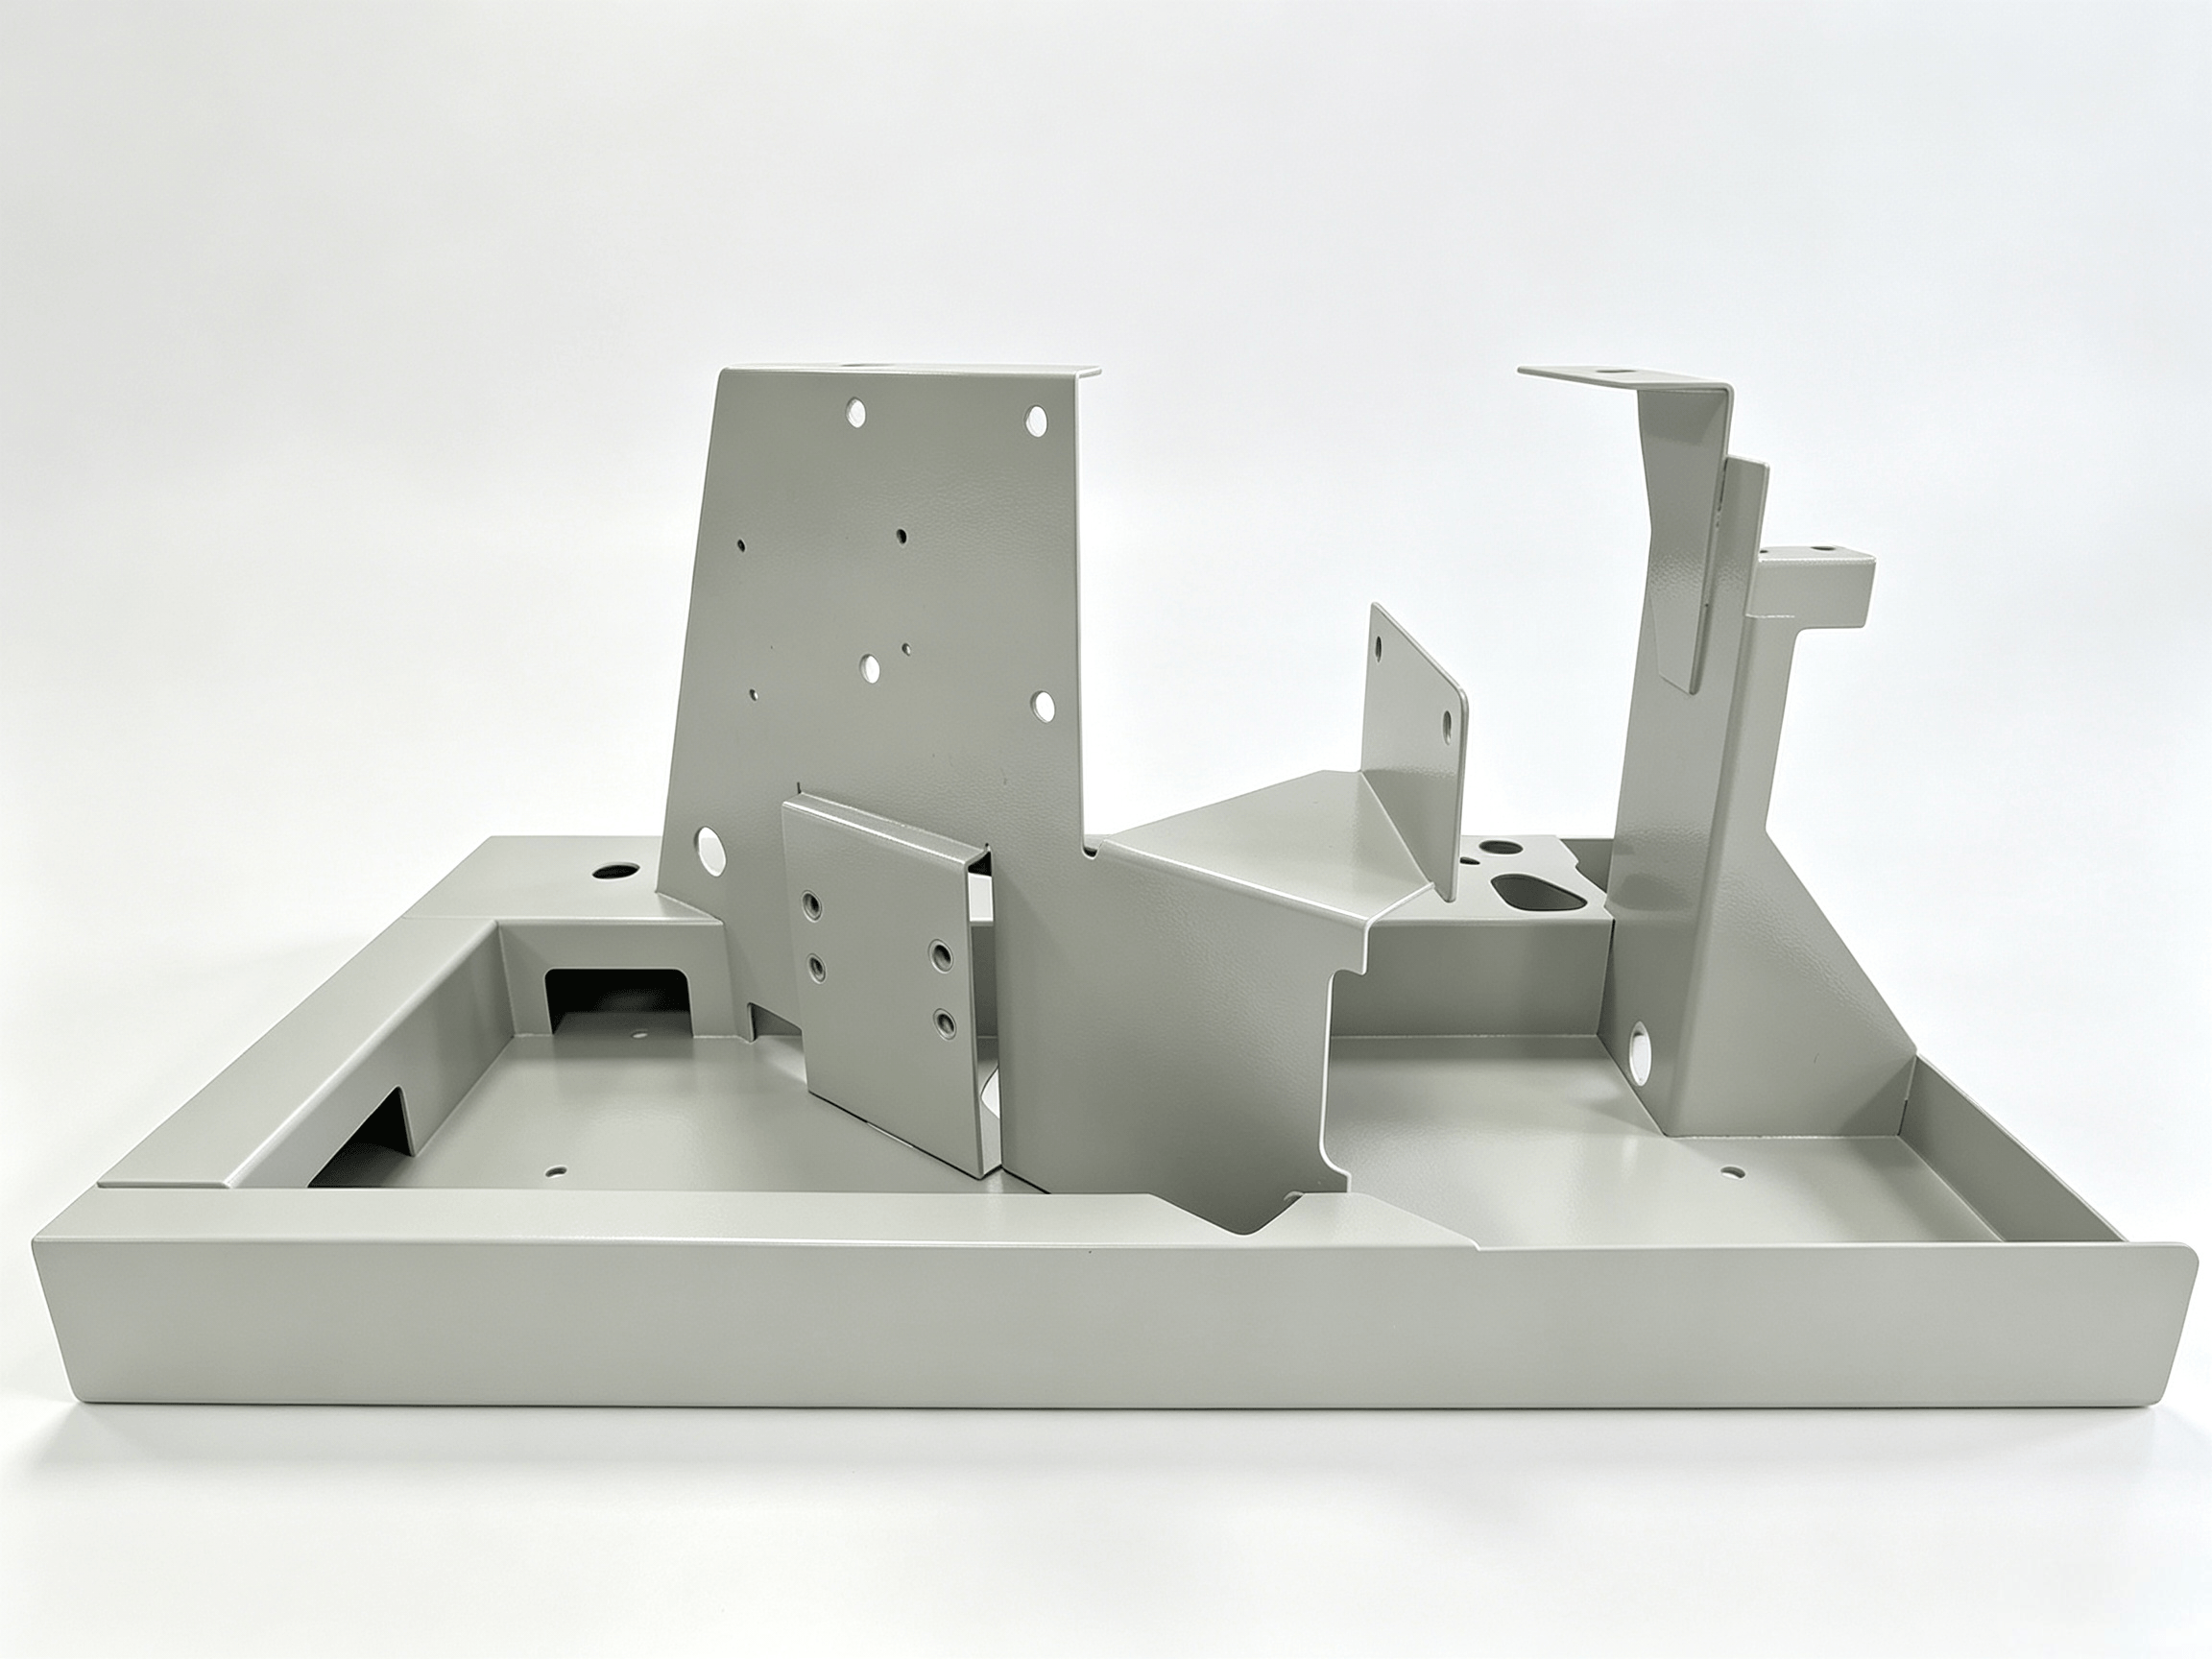
钣金加工是把平板毛坯变成结构件的过程。下面照片里这件支架就是整条链路的浓缩:折边底盘、焊在其中的立板、台阶托板,以及一根高出底面的加强支耳——焊接后再喷粉,不是先喷粉再焊。
切割、折弯、焊接、压铆、喷涂都在同一个厂内完成,真正决定成败的是工序顺序。
这件零件难在哪
- 立板位置。 多块立板上的孔互相定位,而不是各自对边——这由焊接夹具保证,不取决于单块板切得多准。
- 焊后平面度。 折边底盘刚性不差,但焊缝收缩会拉;控制变形靠点固顺序和焊接方向,不是靠多焊一道。
- 喷粉后仍要能装。 除非提前规划遮蔽或留量,60–120 µm 的涂层会改变每个孔和配合面。
下料与折弯
先做展开图评审:孔到折弯线保持 2.5 × 板厚 + 内圆角,孔到边保持 1.5 × 板厚,并避免最终变成毛刺的细条窄筋。下料用 6 kW 光纤激光(3000 × 1500 mm 板材),不锈钢和铝用氮气辅助切割,切口无氧化——焊接质量和喷粉附着力都受益。切割公差 ±0.2 mm。
320T 数控折弯机(台面 4000 mm)负责底盘的折弯。四道折弯都会累积到“焊在它上面的立板”的位置上,所以展开尺寸按实际模具计算(V 口宽度、内圆角、与材料匹配的 K 因子),而不是套通用折弯扣除。内折弯半径 ≥ t、折弯高度 ≥ 2 × t + R;批量一致性角度 ±0.5°、翻边长度 ±0.5 mm。
焊接而不丢基准
多数焊接钣金件出问题都在这一步:每一块板单独看都对,装到一起位置却错了。
- 先点固再焊。 夹具固定立板,接头全部点固,关键孔位复核后再走焊道。
- 热量对称。 对称施焊、左右交替,长焊缝用分段退焊——从一端焊到另一端,底盘一定会翘。
- 该 TIG 的 TIG,该 MIG 的 MIG,要求保持平整的面板用点焊。
- 焊后再加工、再测量。 高精度孔和螺纹放在焊接之后;底板拉弯了,在表面处理前校正,而不是喷粉之后。
压铆、喷粉与检验
PEM 螺母、螺柱、支撑柱在喷粉之前压入,压入面再修平——喷粉之后安装的五金件会划伤涂层,并把涂层压在受压状态。去毛刺同理:毛刺落在折弯线上会变成角度偏差,夹在接头里会把两块板顶开,焊缝只是在“搭桥”,而不是熔合。
喷涂是一道工序,不是选个颜色:除油后喷砂或磷化,静电喷粉并烘烤固化,膜厚通常 60–120 µm;螺纹、孔和接地面要在图纸上标出遮蔽——贴胶带、塞堵头很便宜,涂层后再回攻螺纹不便宜。内角膜厚偏薄,要求完整覆盖就要加圆角,我们会在喷粉工艺评审时提出。
检验跟着功能走:新件号做首件检验(FAI)并出尺寸报告;关键孔位与立板垂直度按相互位置测量;底板平面度在平台或 Zeiss CMM 上测;涂层厚度对照指定 RAL。
一件零件,整条链路
| 工序 | 我们的配置 | 典型能力 |
|---|---|---|
| 光纤激光下料 | 6 kW,3000 × 1500 mm 板材,不锈钢用氮气辅助 | ±0.2 mm |
| 数控折弯 | 320T,台面 4000 mm | 角度 ±0.5°,翻边 ±0.5 mm |
| 板材范围 | 碳钢 0.5–12 mm,不锈钢 0.5–8 mm,铝 0.5–6 mm | 视材料而定 |
| 焊接 | TIG、MIG、点焊、机器人焊 | 夹具定位 |
| 压铆五金 | PEM 螺母、螺柱、支撑柱 | 喷粉前完成 |
| 喷粉 | RAL 色号,亮光 / 哑光 / 细纹 | 60–120 µm,螺纹遮蔽 |
| 打样交期 | 报价附 DFM 反馈 | 5–10 个工作日 |
焊接钣金件的 DFM 清单
- 展开图(DXF/DWG)和带钣金特征的 3D 模型一起给。
- 说明关键公差是喷粉前还是喷粉后。
- 孔到折弯线 ≥ 2.5 × t + R,孔到边 ≥ 1.5 × t。
- 内圆角 ≥ t,折弯高度 ≥ 2 × t + R。
- 指明哪些面必须导电、哪些螺纹必须干净、哪些孔要焊后加工。
- 告诉我们受力路径:装 5 kg 盖板与承受动态载荷的支架,在 2D 图纸上一样。
请把装配体一起发来
如果图纸是焊接装配体,请把装配体发来。我们会同时评估焊接可达性、夹具成本、遮蔽与检验方案,24 小时内给出带 DFM 建议的报价。MOQ 1 件——打样和量产走同一套工艺。上传图纸。