钛合金 CNC 加工:Grade 5(Ti-6Al-4V)必须盯住的 5 件事
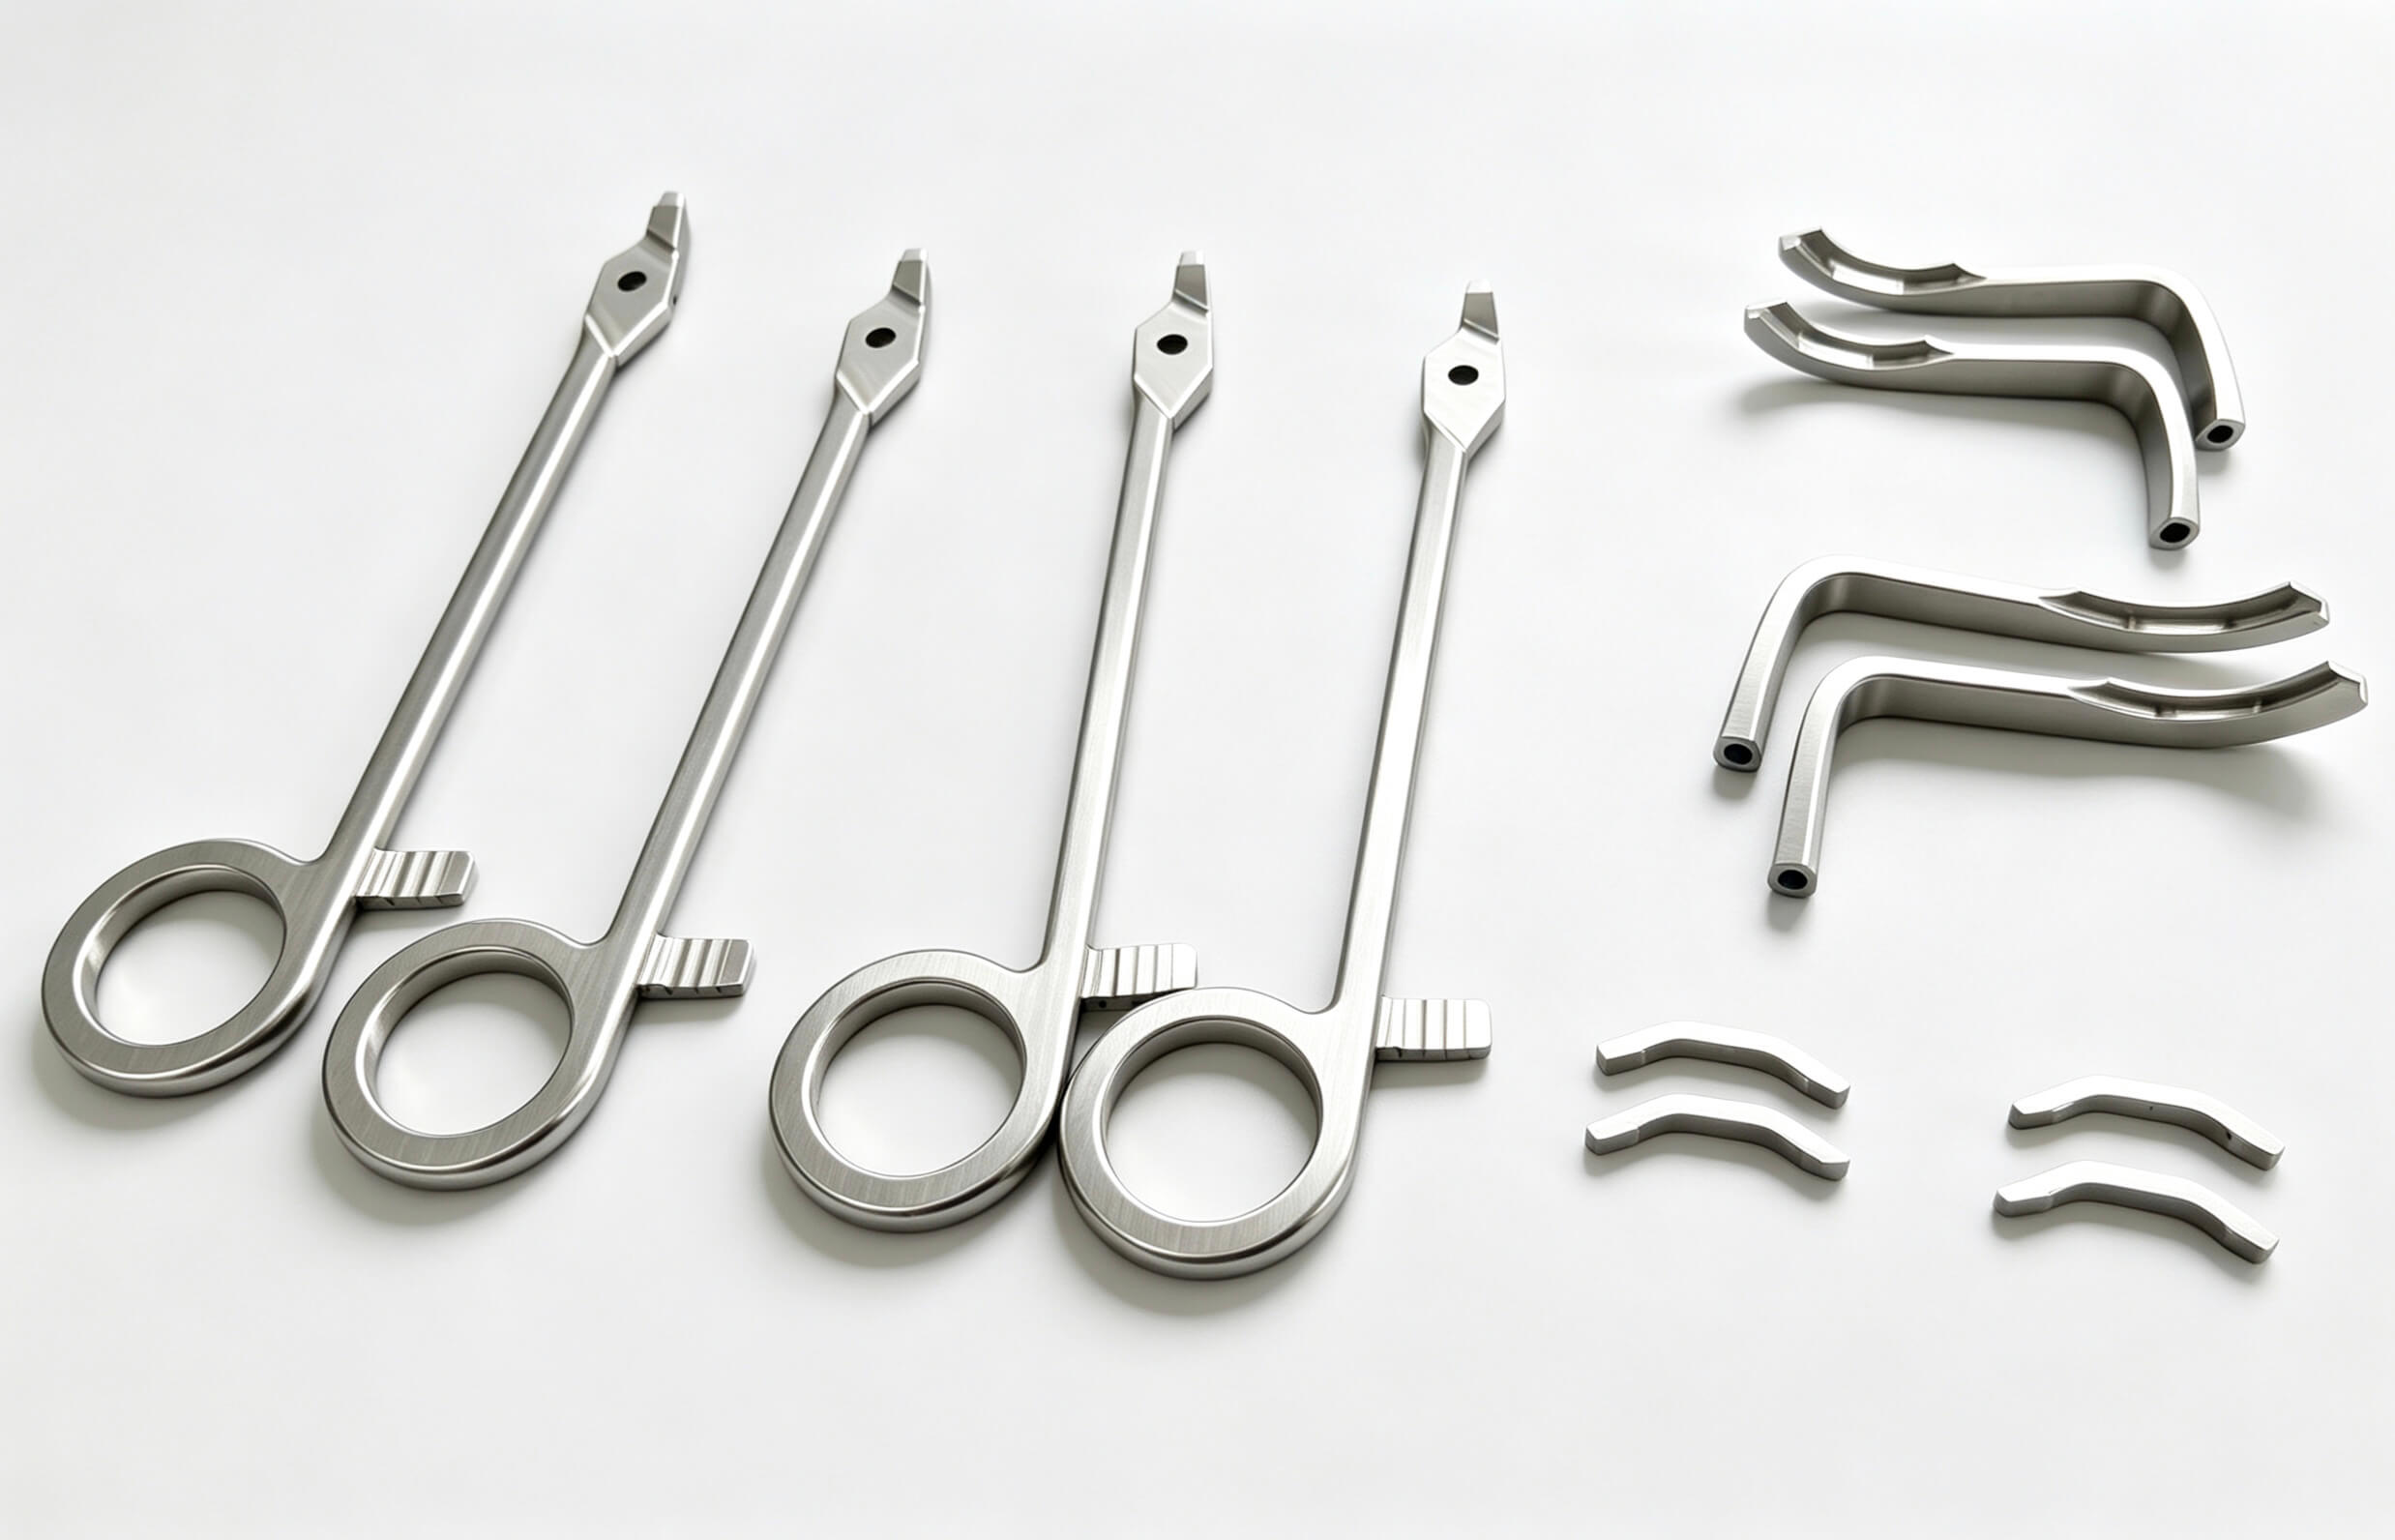
钛合金强度高、重量轻、耐腐蚀,但不能按铝或钢的方式去切。热量会堆在刀尖,薄壁会回弹;刀路过猛就会振刀、加工硬化,甚至直接报废。
Grade 5(Ti-6Al-4V)钛合金 CNC 加工和 Grade 2 精密件,成败通常就看下面五件事。
1. 控制热量
钛合金导热差,热量不容易随切屑带走,会集中在刀刃。刀很快钝,表面也容易加工硬化。
要用高压冷却直接打到切削区,而不是事后浇一点乳化液。切屑要排得出去,刀刃要冷得下来,更不能在切削里停刀。
2. 刀路
比“切得深”更重要的是接触量稳定。动态铣削(摆线 / 自适应刀路)能把每齿进给稳住,减少振刀,也避开钛合金最怕的突然过载。
钛合金五轴加工尤其如此:刀具悬伸和接触角一直在变,刚性、稳定的刀路比看起来更快的刀路更靠谱。
3. 刀具
钛合金上试刀的成本很高。车铣常用配置是:
- 微晶粒硬质合金
- AlTiN / TiAlN 涂层
- 锋利刃口(不要用发钝的“强刃”去蹭)
- 变螺旋角,打断共振
钛合金要单独配刀,避免和钢材混用造成污染——航空和医疗订单经常有这条要求。牌号与后处理说明见钛合金材料页。
4. 让刀与回弹
薄壁会回弹。如果按铝件的方式量最终壁厚,尺寸会一直对不上。
要分步加工、给壁厚足够支撑,先测量再补偿。医疗器械和航空支架上,这个顺序决定首件是过还是返工。
5. 经验
钛合金不容猜测。纸面上很保守的转速,只要冷却、悬伸和接触量不对,照样失败。已经走过弯路、把工艺写进程序的工厂,会比还在你零件上“认识 Grade 5”的工厂更快。
从打样到量产
我们为航空航天、医疗和工业客户加工钛合金零件——CNC 铣削、车削与五轴——从单件打样到批量。若你有 Grade 2 或 Ti-6Al-4V 项目,请上传图纸。报价会附带 DFM 建议,开料前先把难点去掉。