Blechfertigung: Vom Laserzuschnitt zum geschweißten, pulverbeschichteten Halter
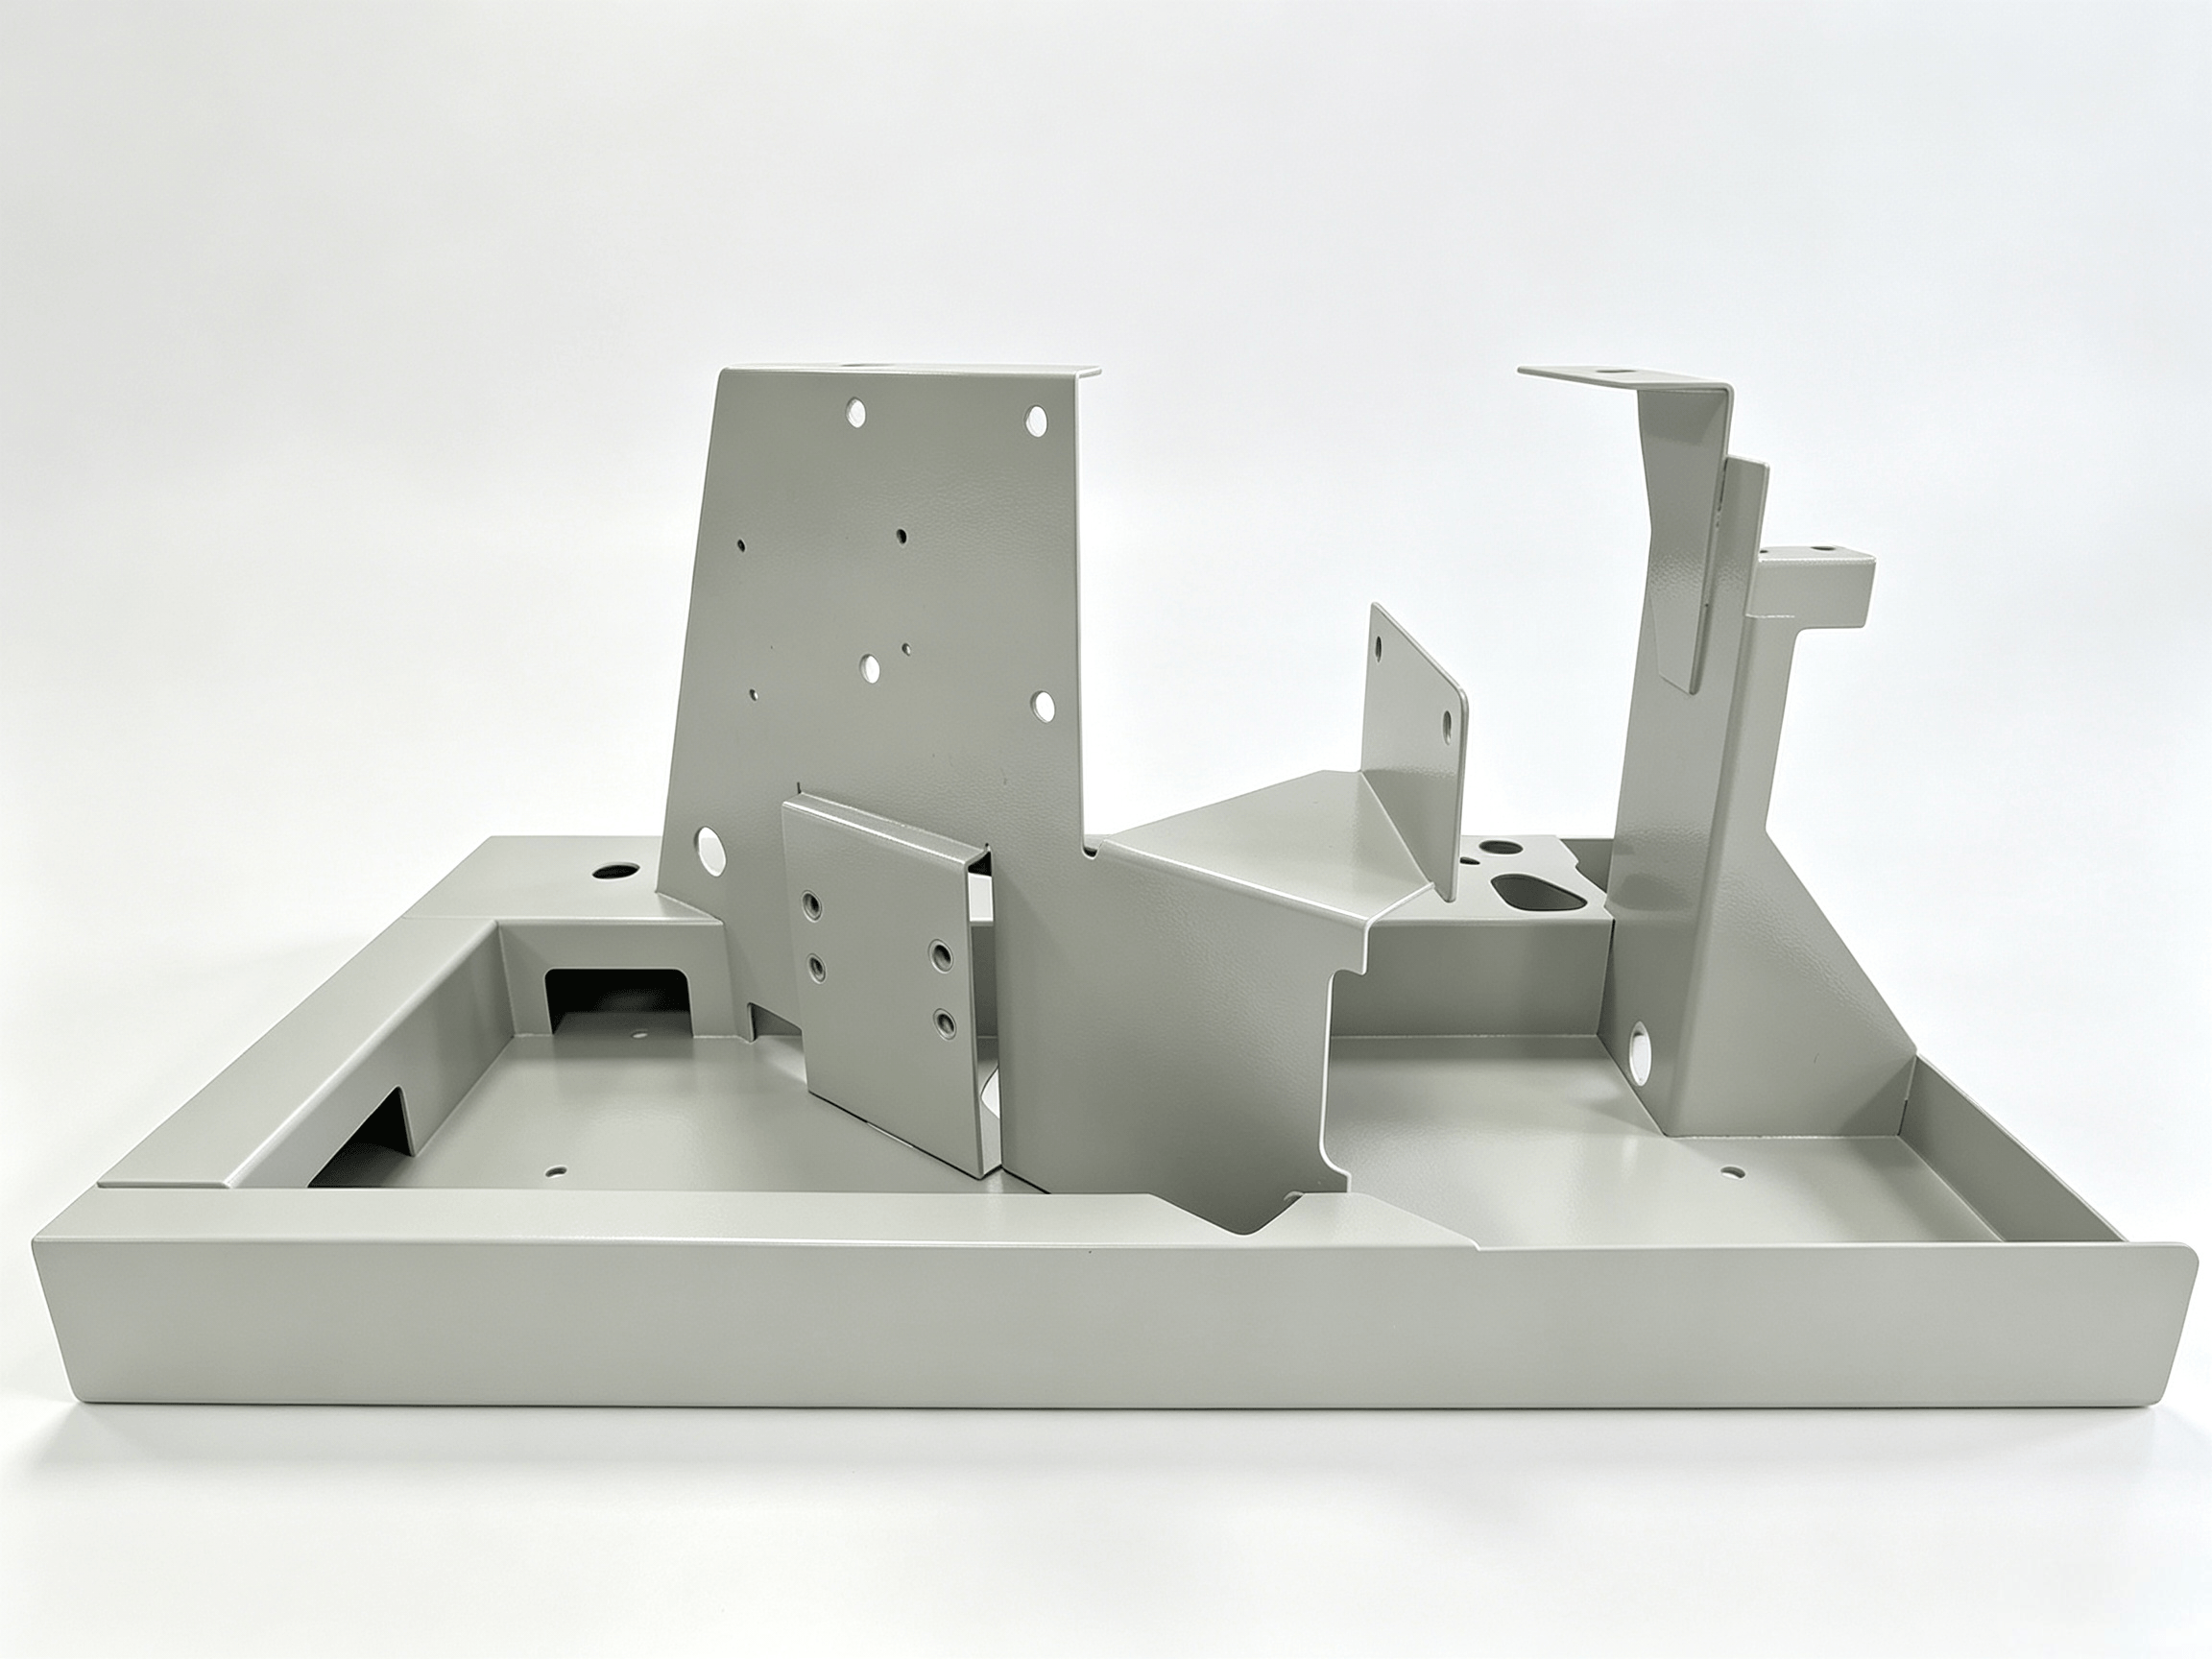
Blechfertigung macht aus flachen Zuschnitten tragende Baugruppen. Der Halter auf dem Foto ist diese Kette in einem Teil: eine gebogene Wanne mit umlaufendem Rand, darin verschweißte Stehbleche, eine abgestufte Auflage und eine Verstärkungsfahne — pulverbeschichtet nach dem Schweißen, nicht davor.
Zuschnitt, Biegen, Schweißen, Gewindeelemente und Beschichtung passieren unter einem Dach — entscheidend ist die Reihenfolge der Arbeitsschritte.
Was dieses Teil verlangt
- Lage der Stehbleche. Ihre Bohrungen sind aufeinander toleriert, nicht auf ihre Außenkanten — das gibt die Schweißvorrichtung vor, nicht die Schnittqualität des einzelnen Blechs.
- Ebenheit nach dem Schweißen. Eine gebogene Wanne ist steif, aber Schweißschrumpfung zieht; Verzug beherrschen Heftfolge und Schweißrichtung, nicht mehr Schweißnaht.
- Montage nach der Beschichtung. 60–120 µm Pulver verschieben jede Bohrung und jede Passfläche, wenn Maskierung oder Aufmaß nicht vorab geplant sind.
Zuschnitt und Biegen
Vor dem Nesting steht die Prüfung der Abwicklung. Bohrungen mindestens 2,5 × t + Innenradius von der Biegelinie und 1,5 × t von der Kante entfernt halten und schmale Stege vermeiden, die später zu Grat werden. Der Zuschnitt läuft auf einem 6-kW-Faserlaser (Tafeln 3000 × 1500 mm), Edelstahl und Aluminium mit Stickstoff als Hilfsgas — eine oxidfreie Kante zahlt auf Naht und Pulverhaftung ein. Toleranz typisch ±0,2 mm.
Gebogen wird auf einer 320-t-CNC-Gesenkbiegemaschine mit 4000 mm Bäuflänge. Ihre vier Biegungen gehen jeweils in die Position des darauf geschweißten Blechs ein, deshalb kommt die Abwicklung aus dem realen Werkzeug (V-Öffnung, Innenradius, materialgerechter K-Faktor), nicht aus einem pauschalen Biegeabzug. Innenradius ≥ t, Schenkelhöhe ≥ 2 × t + R, Wiederholbarkeit ±0,5° und ±0,5 mm.
Schweißen, ohne Bezugsflächen zu verlieren
Hier scheitern die meisten geschweißten Baugruppen: Jedes Blech ist für sich korrekt und zusammen an der falschen Stelle.
- Erst heften. Stehbleche in der Vorrichtung positionieren, alle Nähte heften, kritische Bohrungen prüfen, dann eine Naht ziehen.
- Wärme balancieren. Symmetrisch schweißen, Seiten wechseln, lange Nähte in Stich- oder Rückwärtsfolge — wer eine Wanne von Kante zu Kante durchschweißt, verbiegt sie.
- TIG wo es sichtbar ist, MIG wo es trägt, Punktschweißen für Felder, die flach bleiben müssen.
- Nach dem Schweißen zerspanen und messen. Eng tolerierte Bohrungen und Gewinde gehören hinter die Wärme; eine verzogene Grundplatte wird vor der Oberflächenbehandlung gerichtet.
Gewindeelemente, Beschichtung und Prüfung
PEM-Muttern, Bolzen und Abstandshalter kommen vor der Beschichtung hinein, die Pressseite wird danach eben verschliffen — später Montiertes verkratzt das Finish und belastet die Schicht auf Druck. Entgraten zählt aus demselben Grund: Ein Grat auf der Biegelinie zeigt sich als Winkelabweichung, und in einer Fuge hält er die Teile auseinander, sodass die Naht den Spalt überbrückt statt zu verschmelzen.
Beschichten ist ein Prozess, keine Farbwahl: Entfetten, Strahlen oder Phosphatieren, elektrostatisch auftragen, auf 60–120 µm härten — und Gewinde, Bohrungen und Massenanschlüsse auf der Zeichnung maskieren; Klebeband und Stopfen sind günstig, ein nachgeschnittenes Gewinde nicht. Innenkehlen werden dünner beschichtet; wo volle Deckung nötig ist, gehört ein Radius hin — wir melden das bei der Prüfung der Pulverbeschichtung.
Die Prüfung folgt der Funktion: Erstartikelprüfung mit Maßbericht, kritische Bohrungslagen und Rechtwinkligkeit zueinander gemessen, Ebenheit der Grundplatte auf der Richtplatte oder Zeiss CMM, Schichtdicke gegen den vorgegebenen RAL-Ton.
Ein Teil, die ganze Kette
| Schritt | Unsere Ausstattung | Typische Fähigkeit |
|---|---|---|
| Faserlaser-Zuschnitt | 6 kW, Tafeln 3000 × 1500 mm, Stickstoff bei Edelstahl | ±0,2 mm |
| CNC-Gesenkbiegen | 320 t, 4000 mm Bäuflänge | ±0,5°, ±0,5 mm Schenkel |
| Blechwerkstoffe | Baustahl 0,5–12 mm, Edelstahl 0,5–8 mm, Alu 0,5–6 mm | je Werkstoff |
| Schweißen | TIG, MIG, Punktschweißen, Roboter | vorrichtungsgebunden |
| Gewindeelemente | PEM-Muttern, Bolzen, Abstandshalter | vor der Beschichtung |
| Pulverbeschichtung | RAL-Töne, glänzend / matt / Struktur | 60–120 µm, Gewinde maskiert |
| Lieferzeit Prototyp | Angebot mit DFM-Hinweisen | 5–10 Arbeitstage |
DFM-Checkliste für geschweißte Blechteile
- Abwicklung (DXF/DWG) und 3D-Modell mit Blech-Features senden.
- Angeben, ob kritische Toleranzen vor oder nach der Beschichtung gelten.
- Bohrung zur Biegelinie ≥ 2,5 × t + R, Bohrung zur Kante ≥ 1,5 × t.
- Innenradius ≥ t, Schenkelhöhe ≥ 2 × t + R.
- Flächen benennen, die leitend bleiben müssen, Gewinde, die sauber bleiben müssen, und Bohrungen, die nach dem Schweißen zu zerspanen sind.
- Nennen Sie den Lastpfad — eine 5-kg-Abdeckung und eine dynamische Last sehen in 2D gleich aus.
Senden Sie die Baugruppe, nicht nur das Teil
Ist die Zeichnung eine Schweißbaugruppe, senden Sie die Baugruppe. Wir prüfen Schweißzugänglichkeit, Vorrichtungskosten, Maskierung und Prüfmethode gemeinsam und bieten mit DFM-Hinweisen innerhalb von 24 Stunden an. MOQ ist 1 Stück — derselbe Prozess, der den Prototyp fertigt, fertigt auch die Serie. Dateien hochladen.