Titan-CNC-Bearbeitung: 5 Punkte, die bei Grade 5 (Ti-6Al-4V) zählen
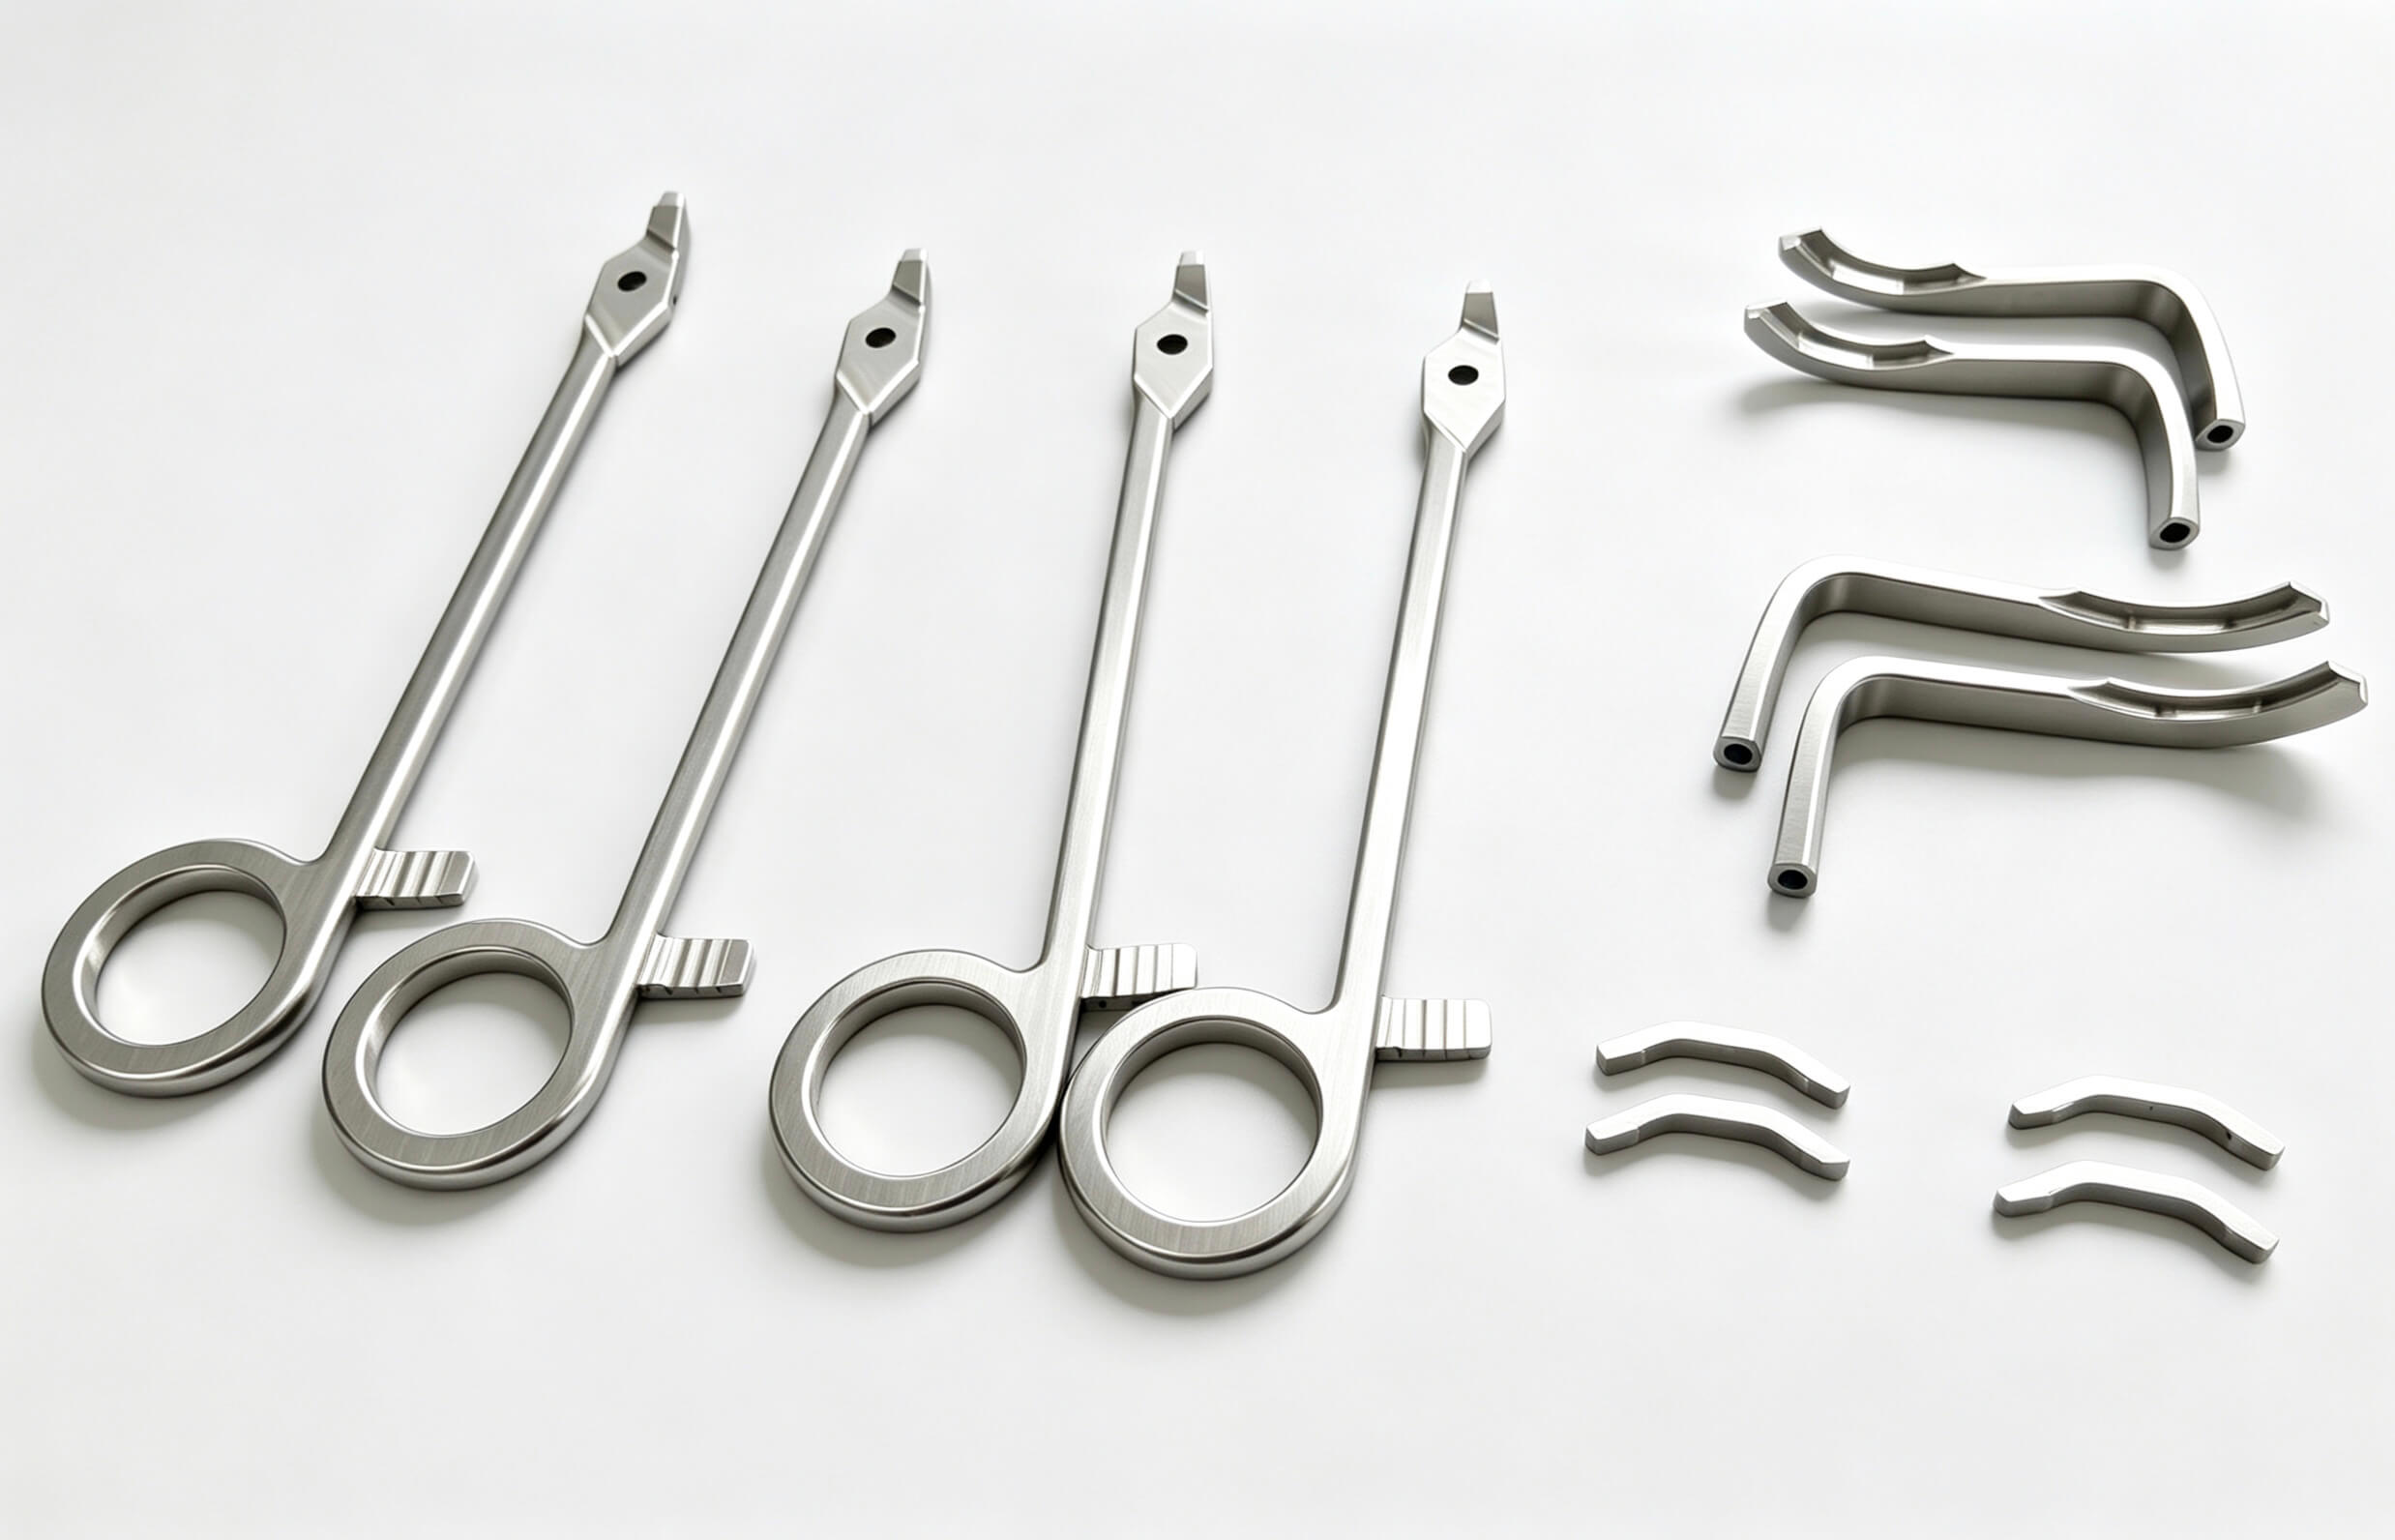
Titan ist fest, leicht und korrosionsbeständig — aber es zerspant sich nicht wie Aluminium oder Stahl. Wärme bleibt an der Schneide, dünne Wände federn zurück, und der falsche Werkzeugweg zeigt sich als Rattern, Kaltverfestigung oder Ausschuss.
Bei der CNC-Bearbeitung von Titan Grade 5 (Ti-6Al-4V) und Präzisionsteilen aus Grade 2 entscheiden meist fünf Punkte.
1. Wärmekontrolle
Titan hat eine geringe Wärmeleitfähigkeit, deshalb konzentriert sich die Wärme an der Schneide statt mit dem Span abzufließen. So versagen Schneiden früh und die Oberfläche verfestigt sich.
Hochdruckkühlung direkt im Schnitt — nicht ein schwacher Flutstrahl hinterher — ist die praxisnahe Lösung. Späne müssen fließen, die Schneide kühl bleiben, kein Verweilen im Schnitt.
2. Werkzeugweg
Konstanter Eingriff zählt mehr als aggressive Schnitttiefe. Dynamisches Fräsen (trochoidal / adaptiv) hält die Spanlast stabil, reduziert Rattern und vermeidet Lastspitzen, die Titan bestraft.
Das gilt besonders für 5-Achs-Titan-CNC, wo lange Auskragung und wechselnde Kontaktwinkel einen starren, gleichmäßigen Weg wichtiger machen als einen „schnellen“.
3. Werkzeuge
Raten bei Wendeschneidplatten ist teuer. Beim Titan-Drehen und -Fräsen setzen wir typischerweise ein:
- Feinstkorn-Hartmetall
- AlTiN- / TiAlN-Beschichtung
- Scharfe Schneiden (gehont, keine stumpfen „starken“ Kanten, die reiben)
- Variable Steigung gegen Harmonische
Dedizierte Titanwerkzeuge vermeiden zudem Kreuzkontamination mit Stahlaufspannungen — oft Pflicht in Luftfahrt und Medizin. Sorten und Finish-Hinweise stehen im Titan-Werkstoffleitfaden.
4. Durchbiegung
Dünne Wände federn zurück. Wer die Fertigwand wie bei Aluminium misst, jagt ein Maß, das nie sitzt.
Stufenweise zerspanen, die Wand stützen, zuerst messen, dann kompensieren. Bei Medizintechnik und Luftfahrtkonsolen entscheidet diese Reihenfolge zwischen Erstartikel-OK und Nacharbeit.
5. Erfahrung
Titan bestraft Raten. Drehzahlen, die auf dem Papier konservativ wirken, scheitern trotzdem, wenn Kühlung, Auskragung und Eingriff falsch sind. Die Fertigung, die den Ausschuss schon gemacht — und den Prozess geschrieben — hat, ist schneller als die, die Grade 5 erst an Ihren Teilen lernt.
Vom Prototyp zur Serie
Wir zerspanen Titan für Luftfahrt, Medizin und Industrie — CNC-Fräsen, Drehen und 5-Achs — vom Einzelprototyp bis zur Serie. Bei einem Grade-2- oder Ti-6Al-4V-Projekt Dateien senden. Wir bieten mit DFM-Hinweisen an, damit der Schnitt einfacher wird, bevor Metall auf der Maschine liegt.